金属钣金件厂家如何打造高适配性产品?揭秘行业背后的技术密码
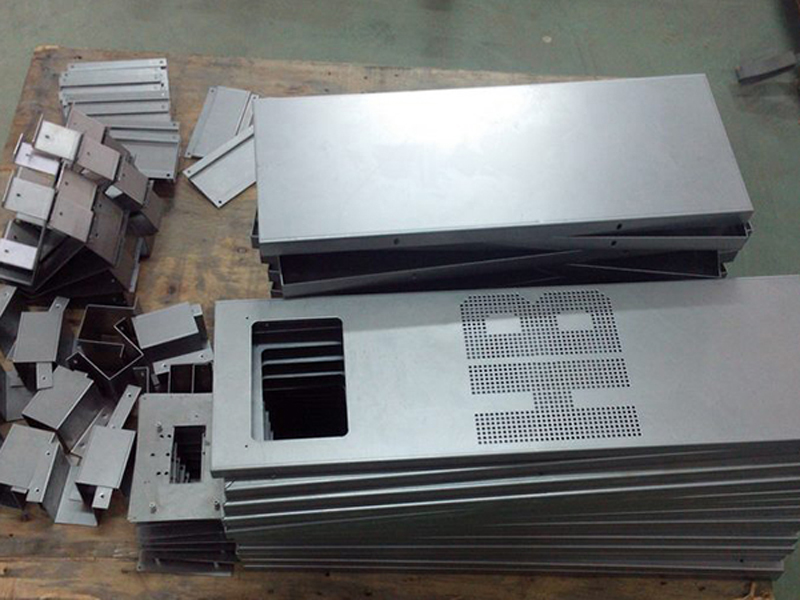
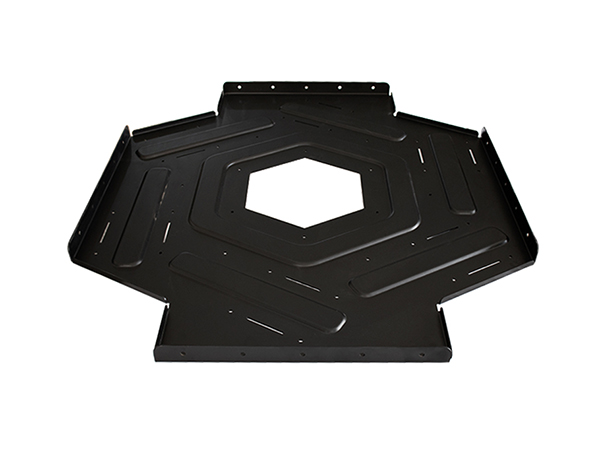
在高端制造领域,金属钣金件如同工业产品的“骨骼与关节”,其适配性直接决定了整机设备的精度、稳定性与寿命。无论是通信机柜、医疗设备,还是新能源汽车电池包,对钣金件的“高适配性”需求正变得前所未有的严苛。优秀的钣金厂家究竟如何从激烈竞争中脱颖而出,打造出能与客户设计无缝对接的产品?答案藏在从设计到交付的每一个技术细节中。
一、设计协同:从“来图加工”到“可制造性设计前置”
传统钣金厂常被动接受图纸,导致产品虽符合尺寸却难以装配或成本高昂。高适配性产品的第一步,是建立DFM(可制造性设计)联合评审机制。技术团队需在客户研发阶段就介入,利用三维软件进行拆解与模拟,预判折弯干涉、焊点可达性、公差累积等问题。例如,通过调整折弯顺序或增加工艺缺口,使复杂壳体一次成型,避免后期矫正带来的应力变形。这种“设计-工艺”双向融合,能从源头将适配偏差降低30%以上。
二、核心工艺:精度控制的三大技术密码
1. 激光切割的“光缝补偿”技术
高适配性要求零件边缘与配合面严丝合缝。先进的厂家采用光纤激光切割机,并根据材料厚度、气体类型动态补偿切割缝宽(通常0.1-0.3mm)。对于需要铆接或压铆的孔位,通过视觉定位系统将孔距误差控制在±0.05mm内,确保五金件与板材的过盈配合稳定。
2. 折弯的“角度实时补偿”算法
折弯是适配性的关键瓶颈。传统依靠模具垫片调整的方式效率低下。行业领先者引入数控折弯机配激光角度检测系统,在折弯过程中实时扫描角度并反馈给控制系统,自动补偿挠度变形。例如,对2米长的机箱侧板,可将全长角度偏差控制在±0.2°以内,保证多块板拼接时棱边对齐。
3. 焊接的“低热输入与柔性工装”
焊接变形是适配性杀手。高适配产品采用伺服机器人激光焊接,热影响区小,配合定制化柔性工装(如真空吸盘+快速夹钳),将焊接后的平面度控制在0.5mm/m以内。对于外观件,则通过电阻点焊或铆接替代,避免热变形,同时保证连接强度。
三、数据驱动:从首件到批量的“适配闭环”
即使单件完美,批量生产中的模具磨损、材料批次差异也会破坏适配性。优秀厂家建立SPC(统计过程控制)与三坐标测量数据链。每批次首件必须通过三坐标测量机进行全尺寸扫描,生成偏差色谱图,并与CAD模型比对。关键配合尺寸(如安装孔距、折弯高度)每周进行Cpk(过程能力指数)评估,当Cpk低于1.33时立即触发刀具补偿或模具修磨。更先进者,通过IoT采集机床运行数据,利用AI预测折弯回弹量并自动调整程序,使量产适配性波动降低60%。
四、材料与表面处理的适配考量
钣金件的适配性不仅是几何尺寸,还包括材料力学性能与表面摩擦系数。例如,不锈钢件折弯回弹大,需在模具上预留负角;铝件焊接易产生气孔,应优化保护气体比例。表面处理如粉末喷涂厚度(80-120μm)会直接影响螺纹孔的通规通过性,因此厂家需在喷涂前使用耐高温硅胶塞保护孔位,或设计较大的底孔余量。针对导电接地需求,则采用局部遮蔽或后处理导电氧化,确保装配后电气导通。
五、模块化与柔性产线:快速响应适配变更
客户设计变更频繁,高适配性需要产线具备弹性。头部厂家采用模块化组合夹具与快速换模系统,将换型时间从2小时压缩至15分钟。建立常用五金件(压铆螺母、松不脱螺钉)的超市化库存,通过自动压铆机编程调用,实现“小批量、多品种”下的即需即产。这种柔性能力,使得从图纸变更到首批合格样件的周期可控制在48小时内。
###
金属钣金件的高适配性绝非偶然,而是设计协同、精密工艺、数据闭环与柔性管理共同作用的系统工程。它揭示了行业背后的技术密码:从“制造”走向“智造”,从“满足图纸”升级为“成就装配”。对于采购方而言,选择掌握这些技术密码的厂家,意味着更低的试错成本、更高的整机直通率,以及更快的产品上市速度。随着数字孪生与AI工艺优化普及,钣金适配性将进入自适应、自补偿的新纪元。
如若转载,请注明出处:http://www.rongyaowj.com/product/41.html
更新时间:2026-10-02 23:23:12